

Rješenja za proizvodnju prilagođenih zaptivki valovoda
Prilikom izrade prilagođene zaptivke za valovod , potreban je precizan inženjering kako bi se riješila dva problema: blokiranje elektromagnetnih smetnji (EMI) i potpuno zatvaranje okoline. U RF i mikrovalnim sistemima prijenosa, zaptivka za valovod se nalazi između spojnih strana prirubnica. Ona održava električni kontinuitet preko spojeva kako bi se spriječio gubitak signala i sprječava ulazak vlage, prašine i pritiska. Ovi posebni dijelovi, za razliku od običnih O-prstenova, rade u mikrovalnom opsegu, obično od 1 GHz do preko 100 GHz. Oni ispravljaju fenomen diskontinuiteta spoja, u kojem sitni praznine stvaraju efekte utorne antene koji smanjuju VSWR i gubitak umetka. Advanced Microwave Technologies Co., Ltd (ADM) proizvodi visokofrekventne dijelove više od 20 godina. Možemo pružiti rješenja za brtvljenje koja ispunjavaju stroge zahtjeve odbrambenih kompanija, satelitskih zemaljskih stanica i dobavljača telekomunikacijske infrastrukture.
Razumijevanje zaptivki valovoda: Materijali, funkcije i specifikacije
Principi rada zaptivki valovoda zasnivaju se na dva vrlo važna zadatka. Električni kontinuitet preko površina prirubnica zaustavlja RF curenje koje bi moglo oštetiti signal, a zaštita od okoline održava visoki pritisak unutar uređaja, obično suhim dušikom, kako bi se spriječila hrđa i dielektrični proboj. U situacijama s pojačalima velike snage, gdje se može dogoditi naponski luk bez odgovarajuće zaštite, ovi zadaci postaju još važniji.
Razmatranje odabira materijala
Većina zaptivki na bazi metala ima nikl-grafitne ili srebro-aluminijumske punila pomiješana sa gumenim strukturama. Srebrno-aluminijumske verzije dobro funkcionišu sa aluminijumskim prirubnicama jer sprečavaju galvansko hrđanje kada dođu u kontakt sa vodom. Nikl-grafitne verzije, s druge strane, bolje podnose promjene temperature od -55°C do +125°C, što ih čini idealnim za upotrebu u avionima. Većina električnih zaptivki napravljena je od silikonskih i fluorosilikonskih veziva kao baze. Silikon se može koristiti u širokom rasponu temperatura i ima veliku otpornost na zatezanje, tako da se može koristiti za različite postavke. Fluorosilikon je skuplji, ali se ne razgrađuje lako u mlaznim gorivima, hidrauličnim tečnostima i hemijskim rastvaračima, što su važne osobine za vojne odbrambene sisteme koji se koriste u teškim obalnim uslovima.

Kritične tehničke specifikacije
Prikladnost frekvencijskog opsega direktno utiče na način izrade zaptivke. Za niže frekvencije ispod 10 GHz, mogu se koristiti veće zaptivke sa većom hrapavošću površine. Ali za milimetarske talasne sisteme iznad 40 GHz, potrebni su ultra tanki oblici kako bi se diskontinuiteti impedanse sveli na minimum. Možete birati između debljina u rasponu od 0.027 inča do 0.062 inča. Tanje verzije su bolje za preciznu upotrebu gdje prevelika napetost može izgurati materijal iz putanje talasovoda.
Neke mjere za mjerenje efikasnosti zaptivanja su stope skretanja kompresije i efikasnost zaštite zabilježena u decibelima. Standardni ciljevi u industriji su pomak kompresije od 10-15% kako bi se dobila najbolja EMI zaštita bez drobljenja električnih dijelova u gumenoj matrici. Standardne brtve valovoda koje se koriste u vodovodu ili automobilima nemaju provodljive ispune i stroge standarde potrebne za RF primjene, gdje površinske razlike male kao mikron mogu uzrokovati gubitak signala koji je vrlo teško nadoknaditi.
Objašnjenje procesa proizvodnje prilagođenih zaptivki valovoda
ADM-ova metoda proizvodnje počinje kompletnim sastankom kako bismo saznali više o radnim granicama vašeg sistema. Naši inženjerski timovi razmatraju frekvencijske potrebe koje pokrivaju naš testni raspon od 0.5 do 110 GHz, izloženost okolini, kao što su hemijski dodir i visoke temperature, te zahtjeve za rukovanje snagom koji im govore koliko toplote trebaju odvesti.
Od specifikacije do proizvodnje
Nakon razgovora s nekim, odabir materijala se vrši uzimajući u obzir faktore poput dielektrične konstante, toplotne provodljivosti i svojstava ispuštanja gasova za vakuumsku upotrebu. Naša mikrovalna tamna komora od 24 m i komora za mjerenje rekombinacije bliskog i dalekog polja u ravni antene koriste se za poboljšanje dizajna kako bi se provjerilo koliko dobro zaptivke funkcionišu u stvarnim situacijama. Ova kontrolisana postavka vam omogućava da precizno izmjerite kako širina zaptivke i sastav materijala utiču na VSWR i uneseni gubitak u frekventnom opsegu koji želite proučavati.
Metode proizvodnje zavise od toga koliko je zaptivka komplikovana i koliko ih je potrebno. CNC rezanjem mogu se napraviti jedinstveni oblici prirubnica sa vrlo strogim tolerancijama. Ovo posebno važi za veličine talasovoda koje nisu standardne, a koje se koriste u istraživačkim školama. Kada OEM integratori prave mnogo istih stvari, ekonomije obima smanjuju cijenu po jedinici, što je ono u čemu procesi štancanja dolaze do izražaja. Metode kalupljenja izrađuju komplikovane oblike sa ugrađenim karakteristikama kao što su klinovi za poravnanje ili višeslojne strukture koje miješaju različite vrste materijala.
Protokoli za osiguranje kvaliteta
Mrežni testeri se koriste za testiranje svake serije na RF curenja kako bi se osiguralo da zaštita radi u određenim frekvencijskim opsezima. Ispitivanje mehaničkog naprezanja oponaša obrasce uvijanja i podrhtavanja koji su uobičajeni u radarskim sistemima u zraku ili tokom lansiranja satelita. Termički ciklus provjerava stabilnost materijala izlažući ga vrlo visokim i vrlo niskim temperaturama iznova i iznova. Ovo osigurava da kompresijska vrijednost ostane unutar prihvatljivih granica nakon stotina termičkih promjena.
Nedavni projekat koji smo radili zajedno s izvođačem radova iz oblasti odbrane pokazuje koliko dobro naš proces funkcioniše. Trebali su im zaptivke za njihov vojni radar za nadzor koje bi mogle izdržati slanu maglu, a da i dalje rade električno preko frekvencija X-pojasa. Napravili smo fluorosilikonsku zaptivku sa srebro-aluminijumskim punilom koja je pokazala povećanje gubitka unošenja manje od 0.1 dB nakon 2,000 sati brzih testova hrđe. Ovo je bilo 40% bolje od onoga što su prvobitno tražili.
Poređenje rješenja za zaptivanje valovoda: Pravi izbor
Postoji mnogo različitih metoda zatvaranja, i svaka ima svoje prednosti i nedostatke kada su u pitanju performanse. Zaptivke sa valovodnim sistemom su odlične za situacije koje zahtijevaju blokiranje elektromagnetnih smetnji (EMI) i zaptivanje od okoline. S druge strane, dizajni prirubnica sa prigušnicama uopće ne trebaju zaptivke jer imaju precizno izrađene otvore četvrtine talasne dužine. Prirubnice sa prigušnicama su dugoročno pouzdanije jer nemaju zaptivač koji bi mogao otkazati. Međutim, potrebno ih je mašinski obraditi prema vrlo preciznim standardima, što ih u početku čini 200-300% skupljim.
Matrica poređenja performansi
Tradicionalni O-prstenovi odlično zatvaraju i sprječavaju vanjska oštećenja, ali nemaju električna punila koja su potrebna za zaštitu od EMI-ja. Iako brtve valovoda odgovaraju ravnim površinama prirubnica, njihovo postavljanje zahtijeva rezanje utora koje možda nije prisutno kod starijih dizajna valovoda. Metalni poklopci od indija ili mekog bakra bolje provode električnu energiju, ali trajno mijenjaju oblik nakon kompresije, što znači da se ne mogu ponovo koristiti tokom popravki.
Koji materijal koristiti - elastomere punjene metalom ili brtve od čistog metala? To zavisi od posla. Silikonske brtve punjene metalom bolje podnose kompresijsku deformaciju, što znači da se mogu ugrađivati više puta bez potrebe za potpunom zamjenom. Ovo je velika prednost za sisteme koji se mogu održavati na terenu. Verzije od čistog metala mogu podnijeti više temperature; na primjer, brtve od indija konstantno rade iznad 150°C, gdje bi se elastomeri raspadali, ali koštaju četiri do pet puta više po jedinici.
Kada su u industrijskim okruženjima prisutni rastvarači, ulja ili hidraulične tečnosti, hemijska stabilnost je veoma važna. U tim uslovima, fluorosilikonska veziva ne bubre niti se raspadaju, tako da zaptivanje ostaje čvrsto čak i nakon mjeseci kada bi obični silikon otkazao. Temperaturna zaštita za fluorosilikonske tipove kreće se od -65°C do +200°C, što je dovoljno široko područje da podnese visoke i niske temperature koje su uobičajene u svemirskim brodovima ili avionima na velikim visinama.
Mjerenja dugovječnosti pokazuju da gumene brtve punjene metalom, koje su pravilno postavljene, traju 8 do 12 godina u sigurnim stambenim okruženjima poput prostorija s telekomunikacijskom opremom. Obično se vanjski radovi koji su izloženi UV svjetlu i promjenama temperature moraju mijenjati svake 4 do 6 godina. Čiste metalne brtve traju vječno ako se ne diraju, ali ih je potrebno mijenjati svaki put kada se servisiraju jer se trajno savijaju.
Vodič za nabavku prilagođenih brtvi za valovodne cijevi
Da biste pronašli zaptivke za valovodne sisteme, potrebno je više od pukog poređenja cijena. Potrebno je pažljivo procijeniti svakog prodavca. Ugledni proizvođači redovno ažuriraju svoje ISO 9001 certifikate i daju odobrenja za materijale koja pokazuju sadržaj punila i sastav osnovne gume. Ovo je važna dokumentacija za upotrebu u avionima i odbrani koja zahtijeva potpuno praćenje. Naše ISO 9001:2015 odobrenje i usklađenost sa RoHS propisima u ADM-u osiguravaju da svaka zaptivka koju napravimo ispunjava najviše standarde kvaliteta i zaštite okoliša širom svijeta.
Procjena sposobnosti dobavljača
Dubina kataloga pokazuje koliko je fleksibilna izrada. Ako dobavljač ima samo standardne brtve WR serije, možda neće moći kreirati jedinstvene oblike koji su potrebni za vlasničke dizajne valovoda. Povratne informacije kupaca iz sličnih područja primjene pokazuju obrasce pouzdanosti. Obratite posebnu pažnju na to koliko su dosljedni rokovi isporuke i koliko brzo tehnička pomoć reaguje na probleme tokom instalacije.
Minimalne količine narudžbe (MOQ) se veoma razlikuju od jednog dobavljača do drugog. Za početno testiranje dokaza, brojevi prototipova mogu početi od 10 do 25 komada. Da bismo objasnili troškove alata, proizvodne serije obično zahtijevaju 100 do 500 jedinica. Kupovina na veliko snižava cijenu po jedinici za 30-45%, ali također povećava troškove držanja zaliha i rizik od nestanka zaliha ako se plan promijeni tokom projekta. Strateška kupovina postiže ravnotežu između ovih faktora tako što se naručuju prototipovi, a zatim se prelazi na velike narudžbe nakon što je dizajn potvrđen.
Rokovi isporuke zavise od složenosti dizajna. Standardne brtve se isporučuju za dvije do tri sedmice, ali vrijeme čekanja za specijalne alate napravljene za specifične oblike prirubnica je šest do osam sedmica. Naša brza usluga izrade prototipova u ADM-u vam dostavlja prve uzorke za 10 do 12 radnih dana, tako da možete brzo izvršiti promjene u svom dizajnu za projekte koji moraju biti završeni na vrijeme.
Međunarodna logistička razmatranja
Globalni poslovi između preduzeća uključuju teretni transport koji uzima u obzir kvalitete materijala zaptivki. Elastomerne zaptivke moraju se transportovati u kontejnerima s kontroliranom klimom kako ne bi prebrzo ostarjele zbog izlaganja promjenama temperature tokom transporta. Do kompresijskog stvrdnjavanja ne može doći prije ugradnje ako su zaptivke pravilno zapakovane - naslagane zaptivke odvojene slojevima za odvajanje održavaju dimenzije stabilnima tokom međunarodnog transporta.
Analiza ukupnih troškova slijetanja je još jedan dio poboljšanja troškova koji ide dalje od jedinične cijene. Carine i dažbine se razlikuju za različite standardizirane klasifikacije kodova. Na primjer, provodljive elastomerne brtve se često klasifikuju drugačije od čiste gumene robe. Spajanje više paketa smanjuje troškove prijevoza po jedinici, ali također povećava rizik od problema s kvalitetom koji utječu na cijelu seriju. Da bi pronašle kombinaciju između ovih faktora, velike kompanije poput ADM-a koriste regionalna skladišta, što olakšava carinjenje i drži robu bliže sjevernoameričkim i evropskim centrima za nabavku.
Najbolje prakse za instalaciju i održavanje zaptivki valovoda
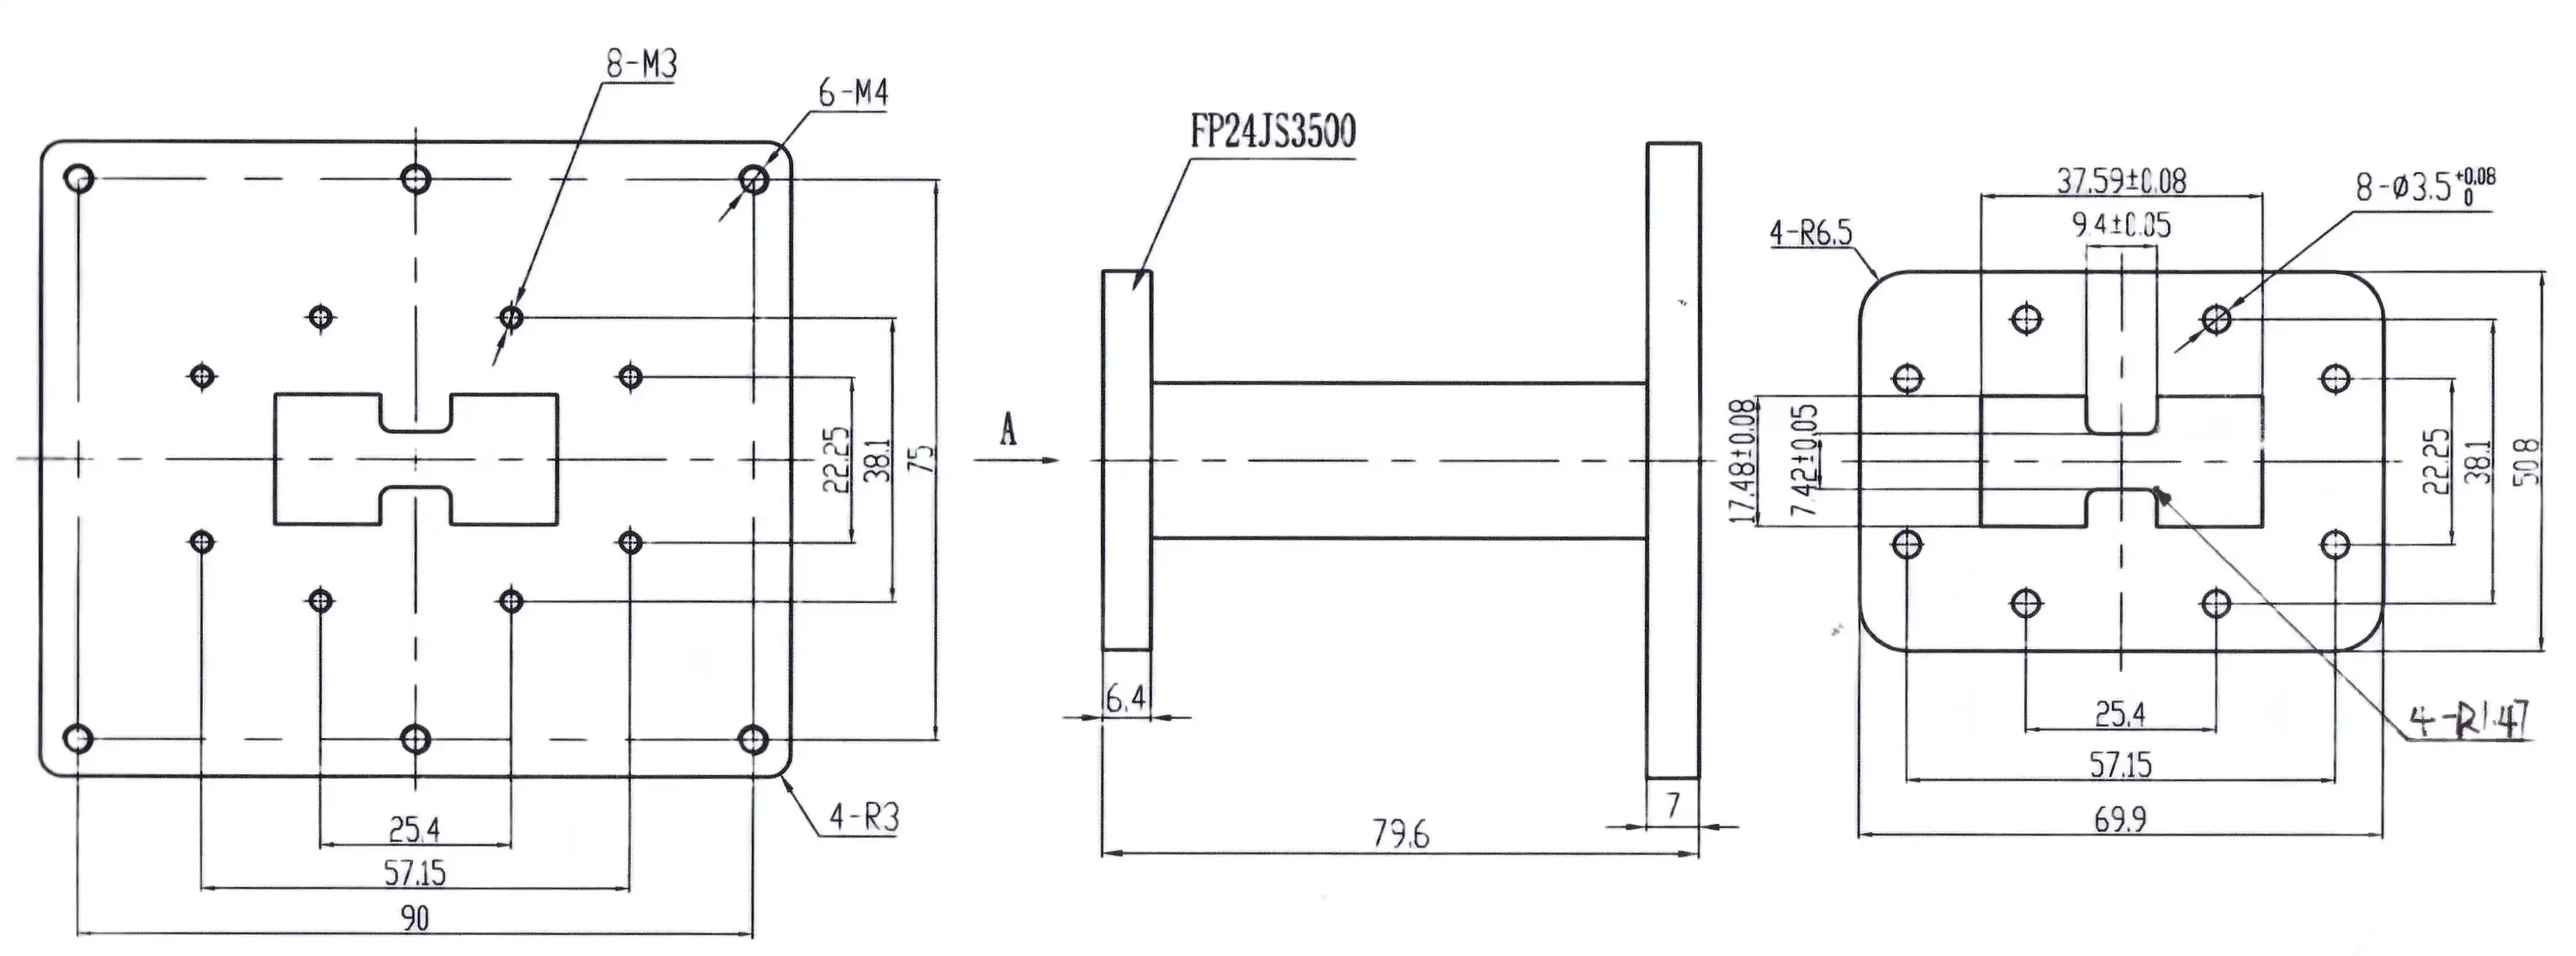
Priprema površine prirubnice je prvi korak u pravilnom spajanju. Površine koje se spajaju moraju biti bez hrđe, boje i drugih nečistoća koje bi mogle spriječiti bliski dodir zaptivki. Nakon čišćenja rastvaračem radi uklanjanja masnoće i hrđe, površina se pregleda pod mikroskopom kako bi se osiguralo da je ravna unutar 0.002 inča preko područja zatvaranja. Hrapavost površine između 32 i 63 mikroinča omogućava da se zaptivka pravilno komprimira bez pucanja čestica metalnog punila.
Protokol instalacije korak po korak
Poravnavanje rupa za vijke s položajem brtve valovoda je neophodno kako bi se spriječilo njeno pomicanje tokom zatezanja pričvršćivača. Ljepljiva podloga pomaže da brtva ostane na mjestu na vertikalnim ili stropnim prirubnicama, ali se mora paziti da ljepilo ne dospije na brtvenu površinu. Specifikacije obrtnog momenta su postavljene u obliku zvijezde, pri čemu se 30% krajnjeg obrtnog momenta primjenjuje u prvom prolazu, zatim 60% i konačno 100% u sljedećim prolazima. Ovaj postupni proces osigurava da je kompresija ista po cijelom prstenu.
Prekomjerno zatezanje, koje dovodi do oštećenja materijala zaptivke više od preporučenog kompresijskog pomaka od 10-15%, uobičajena je greška pri montaži. Ovo trajno uništava električne puteve i može gurnuti materijal u otvor talasovoda, što uzrokuje odjeke koji smanjuju VSWR. Kada se zategne premalo, pojavljuju se praznine koje otežavaju prolaz EMI-ja i brtvljenje okoline. Naš inženjerski tim pruža obuku za instalaciju koja smanjuje ove greške jer su vidjeli da korištenje prave količine snage samo po sebi poboljšava pouzdanost sistema uklanjanjem 60% kvarova na terenu koji su pripisivani "defektima zaptivke", a zapravo su bili problemi s instalacijom.
Rutine održavanja i inspekcije
Svakih 18 do 24 mjeseca, rutinske provjere koriste mjerne listiće za provjeru zazora prirubnice radi utvrđivanja kompresijskog zaptivača. Ako su zazori veći od 0.010 inča, zaptivku je potrebno zamijeniti. Kod vanjskih projekata, studije utjecaja na okoliš traže znakove rasta materijala uslijed izlaganja hemikalijama ili stvrdnjavanja uslijed UV oštećenja. Kada sistem radi, termalno snimanje pokazuje vruće tačke koje znače da postoji loš električni kontakt preko površina zaptivki. Ovo se obično rješava ponovnim zatezanjem vijaka na ispravan obrtni moment.
Pravovremena zamjena zaptivki sprječava širenje problema. Ako pustite vodu u oštećenu zaptivku, to može uzrokovati hrđu unutrašnjeg valovoda, što znači da morate zamijeniti cijeli sistem, što košta 10 do 15 puta više od preventivnog održavanja zaptivki. Ciklusi zamjene zavise od toga koliko je zahtjevna primjena. Na primjer, unutrašnja telekomunikacijska infrastruktura može trajati 8-10 godina, ali postavke za morske površine potrebno je mijenjati svake 3-5 godine jer hrđa uzrokovana soli ubrzava proces.
zaključak
Prilikom izrade prilagođenih zaptivki za valovodne cijevi, morate pronaći ravnotežu između elektromagnetnih performansi i stabilnosti na vremenske uvjete za širok raspon teških upotreba. Na stabilnost sistema utječu izbor silikonskih ili fluorosilikonskih veziva, sposobnost metalnog punila da radi s materijalom prirubnice i ograničenja veličine i oblika. ADM-ove proizvodne vještine kombiniraju napredne mjerne alate do 110 GHz s ISO-certificiranim metodama proizvodnje kako bi se stvorila rješenja za zaptivke koja ispunjavaju stroge zahtjeve odbrambene, zrakoplovne i satelitske komunikacijske industrije. Kada kupite zaptivke, pravilno ih instalirate i redovno ih održavate, možete izvući maksimum iz njih, a istovremeno održati niske ukupne troškove vlasništva za životni ciklus sistema koji traje više od deset godina.
ČESTA PITANJA
P1: Koji materijali najbolje funkcionišu za primjene u visokotemperaturnim valovodima?
Zaptivke na bazi fluorosilikona sa nikl-grafitnim punilima dobro funkcionišu od -65°C do +200°C, što ih čini savršenim za postavke pojačala velike snage koje prolaze kroz mnogo temperaturnih promjena.
P2: Koji su tipični rokovi isporuke za prilagođene zaptivke za valovodne cijevi?
ADM isporučuje prototipove za 10 do 12 radnih dana, ali za proizvodne serije koje zahtijevaju posebne alate potrebno je 6 do 8 sedmica. Za isporuku standardnih veličina potrebne su dvije do tri sedmice.
P3: Možete li proizvesti zaptivke za nestandardne dimenzije valovoda?
Naravno. Naš CNC rezač može raditi s prilagođenim oblicima prirubnica, a nudimo i usluge testiranja kako bismo bili sigurni da su prianjanje i RF performanse dobre prije nego što se posvetimo punoj proizvodnji.
P4: Kako spriječiti galvansku koroziju između brtvi i aluminijskih prirubnica?
Birajte zaptivke koje imaju srebro-aluminijumska punila koja svode razlike u električnom potencijalu na minimum. Punila na bazi bakra ubrzavaju hrđanje na mjestima gdje su izložena vlazi, pa ih izbjegavajte.
Partnerstvo s ADM-om za pouzdana rješenja za zaptivanje valovoda
Svaki jedinstveni posao zaptivanja valovoda obavlja Advanced Microwave Technologies Co., Ltd, koja proizvodi visokoprecizne RF dijelove više od 20 godina. Naše proizvodne metode su u skladu sa ISO 9001:2015 i RoHS standardima, tako da je kvalitet uvijek isti od pilot projekta do proizvodnje velikih količina. Naš inženjerski tim može vam pomoći u svemu, od početnog dizajna do savjeta za instalaciju rješenja za zaptivanje valovoda za satelitske zemaljske stanice, vojne radarske sisteme ili internet infrastrukturu. Kontaktirajte naše stručnjake na craig@admicrowave.com da biste razgovarali o svojim potrebama i dobili detaljne tehničke informacije. Kao pouzdan proizvođač zaptivača valovoda koji radi sa sektorima odbrane, vazduhoplovstva i poslovanja širom svijeta, pružamo precizna rješenja za zaptivanje koja su potrebna vašim kritičnim sistemima.
reference
1. Pozar, DM (2011). Mikrotalasno inženjerstvo, 4. izdanje. John Wiley & Sons, Hoboken, NJ.
2. Balanis, Kalifornija (2016). Teorija antena: Analiza i dizajn, 4. izdanje. John Wiley & Sons, Hoboken, NJ.
3. Chatterton, PA, & Houlden, MA (1992). EMC: Od elektromagnetske teorije do praktičnog dizajna. John Wiley & Sons, Chichester, UK.
4. Harper, CA (2000). Priručnik o materijalima za dizajn proizvoda, 3. izdanje. McGraw-Hill Professional, New York.
5. Maury Microwave Corporation. (2018). Smjernice za dizajn prirubnica i zaptivki valovoda. Tehnička napomena za primjenu TN-101, Ontario, CA.
6. IEEE standard 148-1959 (R2004). IEEE standardne procedure ispitivanja antena. Institut inženjera elektrotehnike i elektronike, Piscataway, NJ.